Stick-slip (yapışma-kayma)
Stick-slip, arabanın düzgünce kalkmak yerine sıçrayarak harekete geçmesidir. En belirgin olduğu yer yavaş ilerleme ve küçük pasolardır.
- Harekete geçerken
- Yavaş ilerleme
Dünyanın her yerinde
Burada bununla ilgili bir şey yok.
Başkalarının bıraktığıyerden başlarım.
Kızakları makinenin başında, olduğu yerde elle raspalıyorum. Makineyi sökmek ya da bir yere taşımak gerekmiyor.
1/ 3
40+yıl deneyim
Aşınmayı tanımak
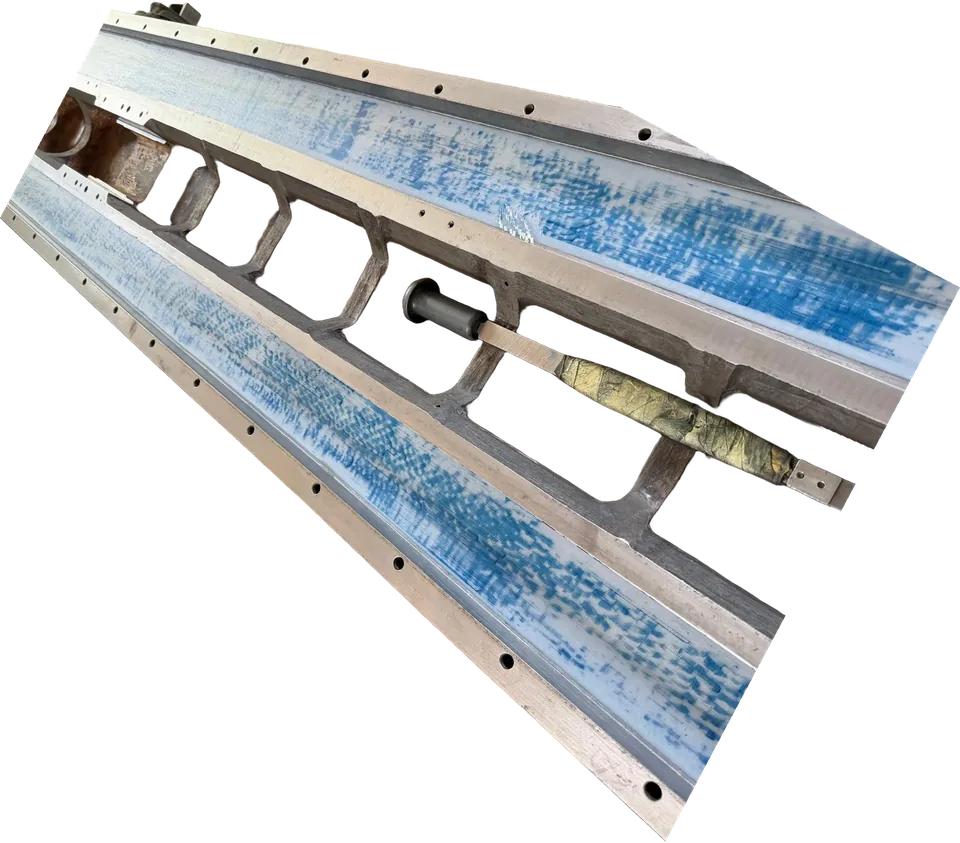
Devir, ilerleme ve takım doğru olduğu halde tırlama izleri geçmiyorsa, sebep arabanın altındadır.
Stick-slip, arabanın düzgünce kalkmak yerine sıçrayarak harekete geçmesidir. En belirgin olduğu yer yavaş ilerleme ve küçük pasolardır.
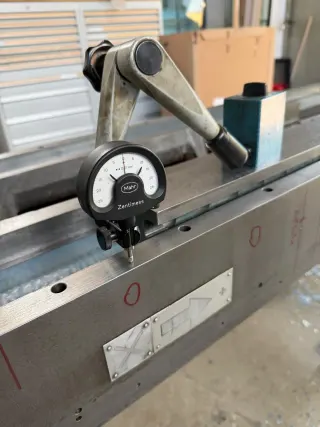
Aynı ayar, gövdenin hangi noktasında çalışıldığına göre farklı ölçü verir. Sapma, kızaktaki aşınmanın şeklini izler.
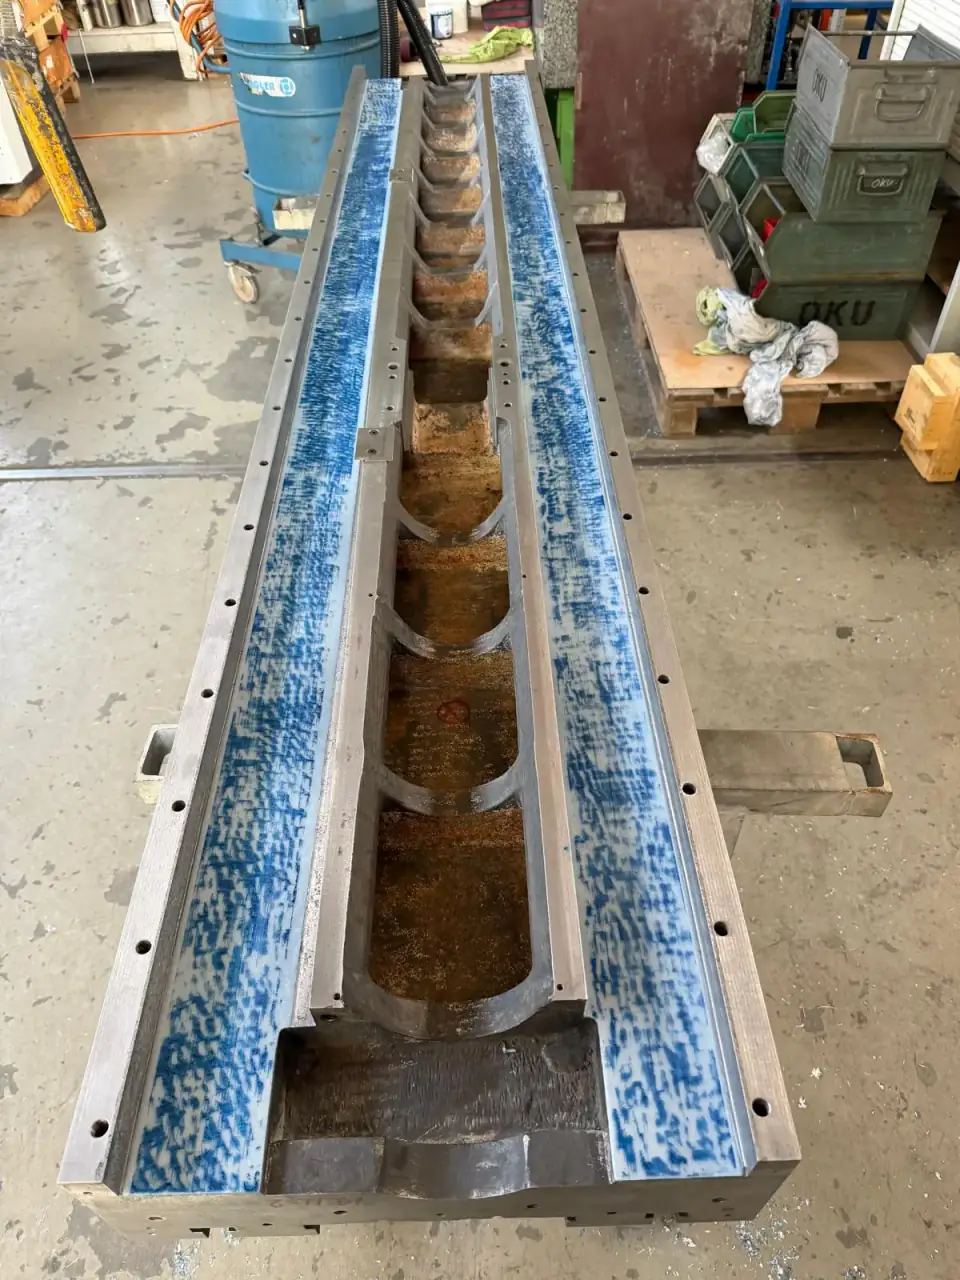
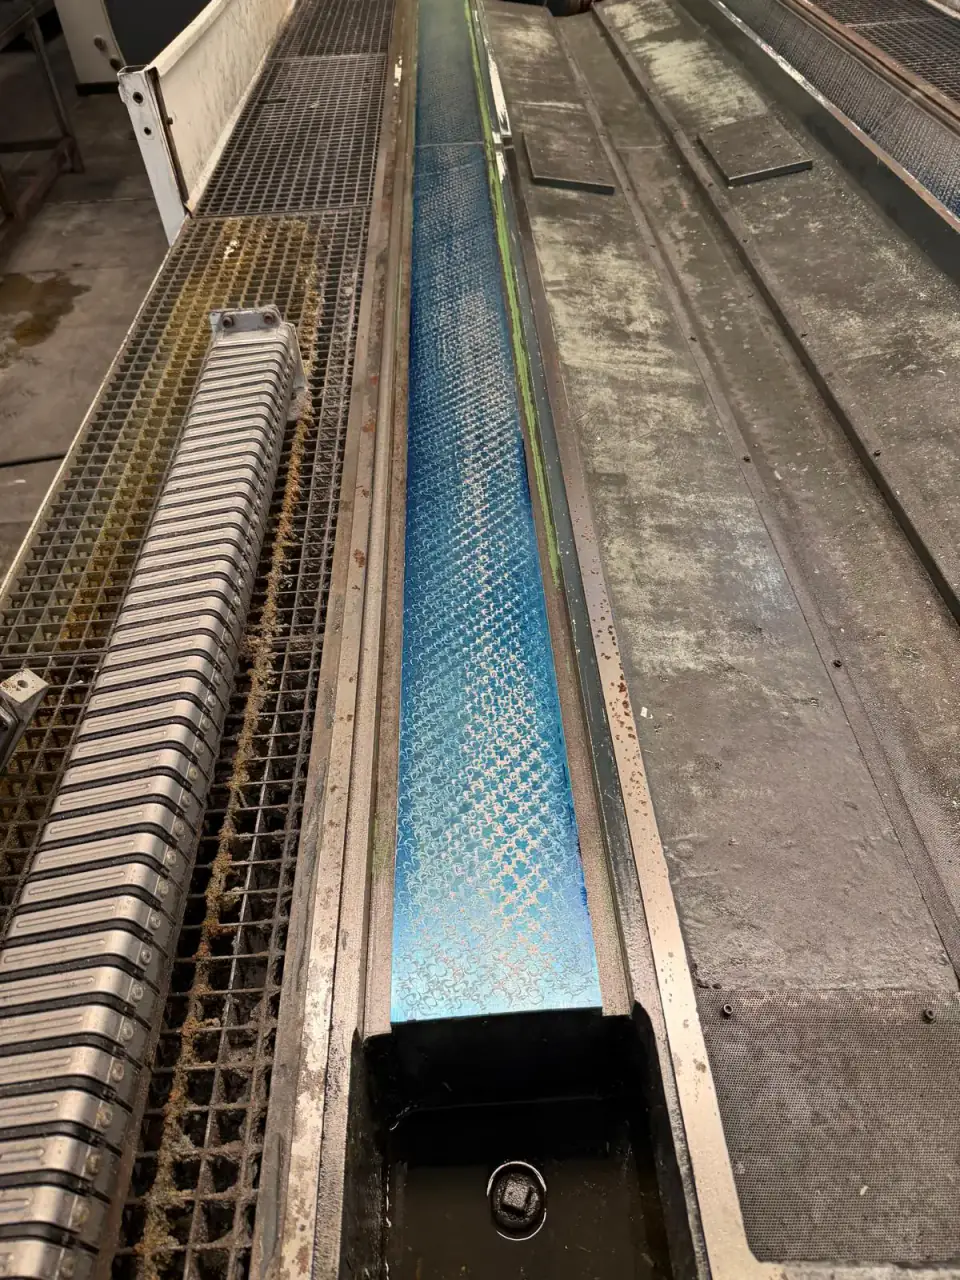
İş parçasında
Tırlama izleri, işlenen yüzeyde çoğunlukla ilerleme yönünde uzanan düzenli dalgalardır. Araba çukurlaşmış bir kızak üzerinde gidiyorsa, izler önce arabanın en çok durduğu yerde çıkar.
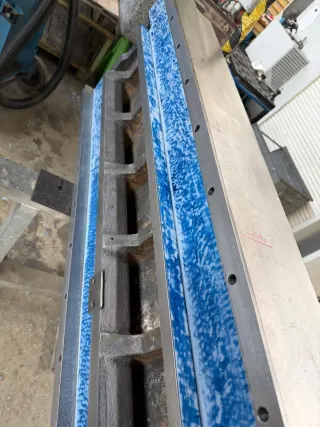
Kırlangıç kuyruğu kızaktaki ayar kaması, boşluğu bir noktada alıyor, bir sonrakinde sıkıştırıyor. Hiçbir ayar her yerde tutmuyorsa, kızak çukurlaşmıştır.
Geometrinin ilk ölçümünden işten sonraki ölçüme kadar her şey kurulu makinenin başında yapılır. Revize edilen tezgahlar: satıh ve silindirik taşlama tezgahları, freze ve torna tezgahları.
Kızağı ölçüyorum, raspalıyorum ve yeniden ölçüyorum. Gövdelerde, arabalarda ve döner tablalarda.
Hizmet sayfasına: Kızak revizyonu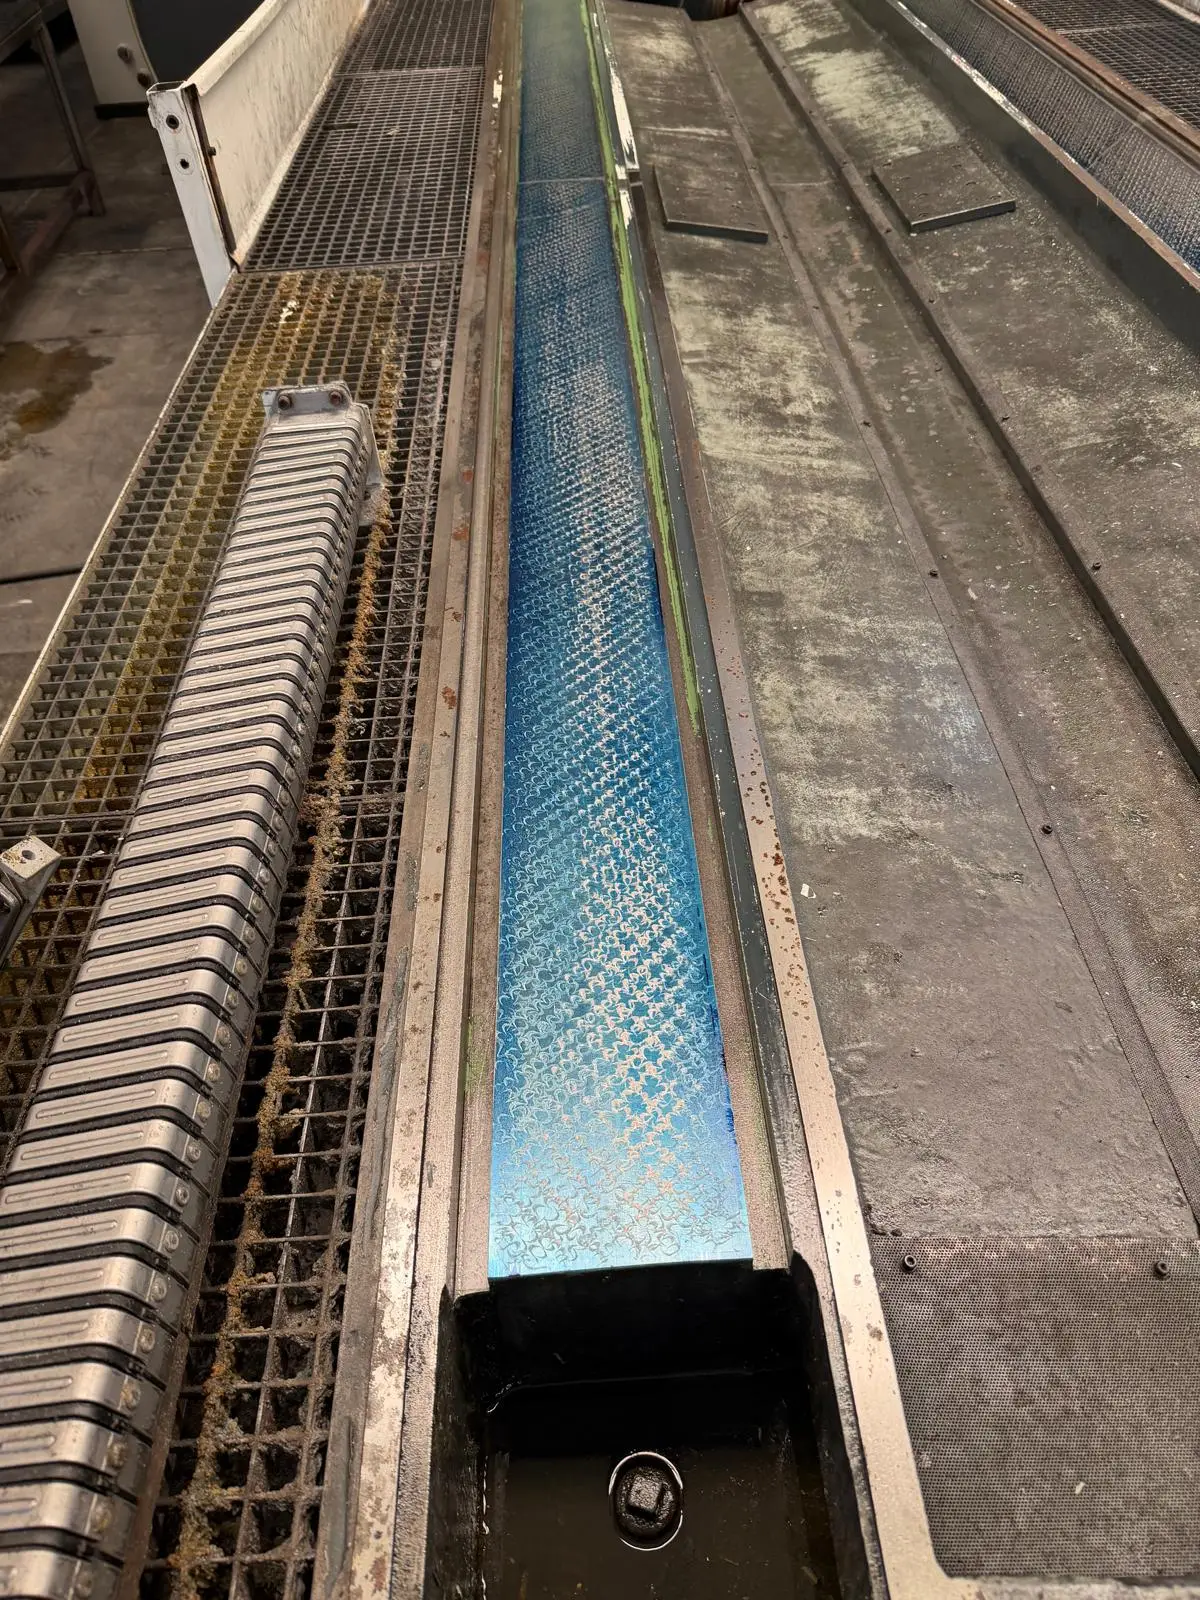
Elle, iz iz. Toleransın çok dışına çıkmış kızaklarda da.
Hizmet sayfasına: Kızak raspalama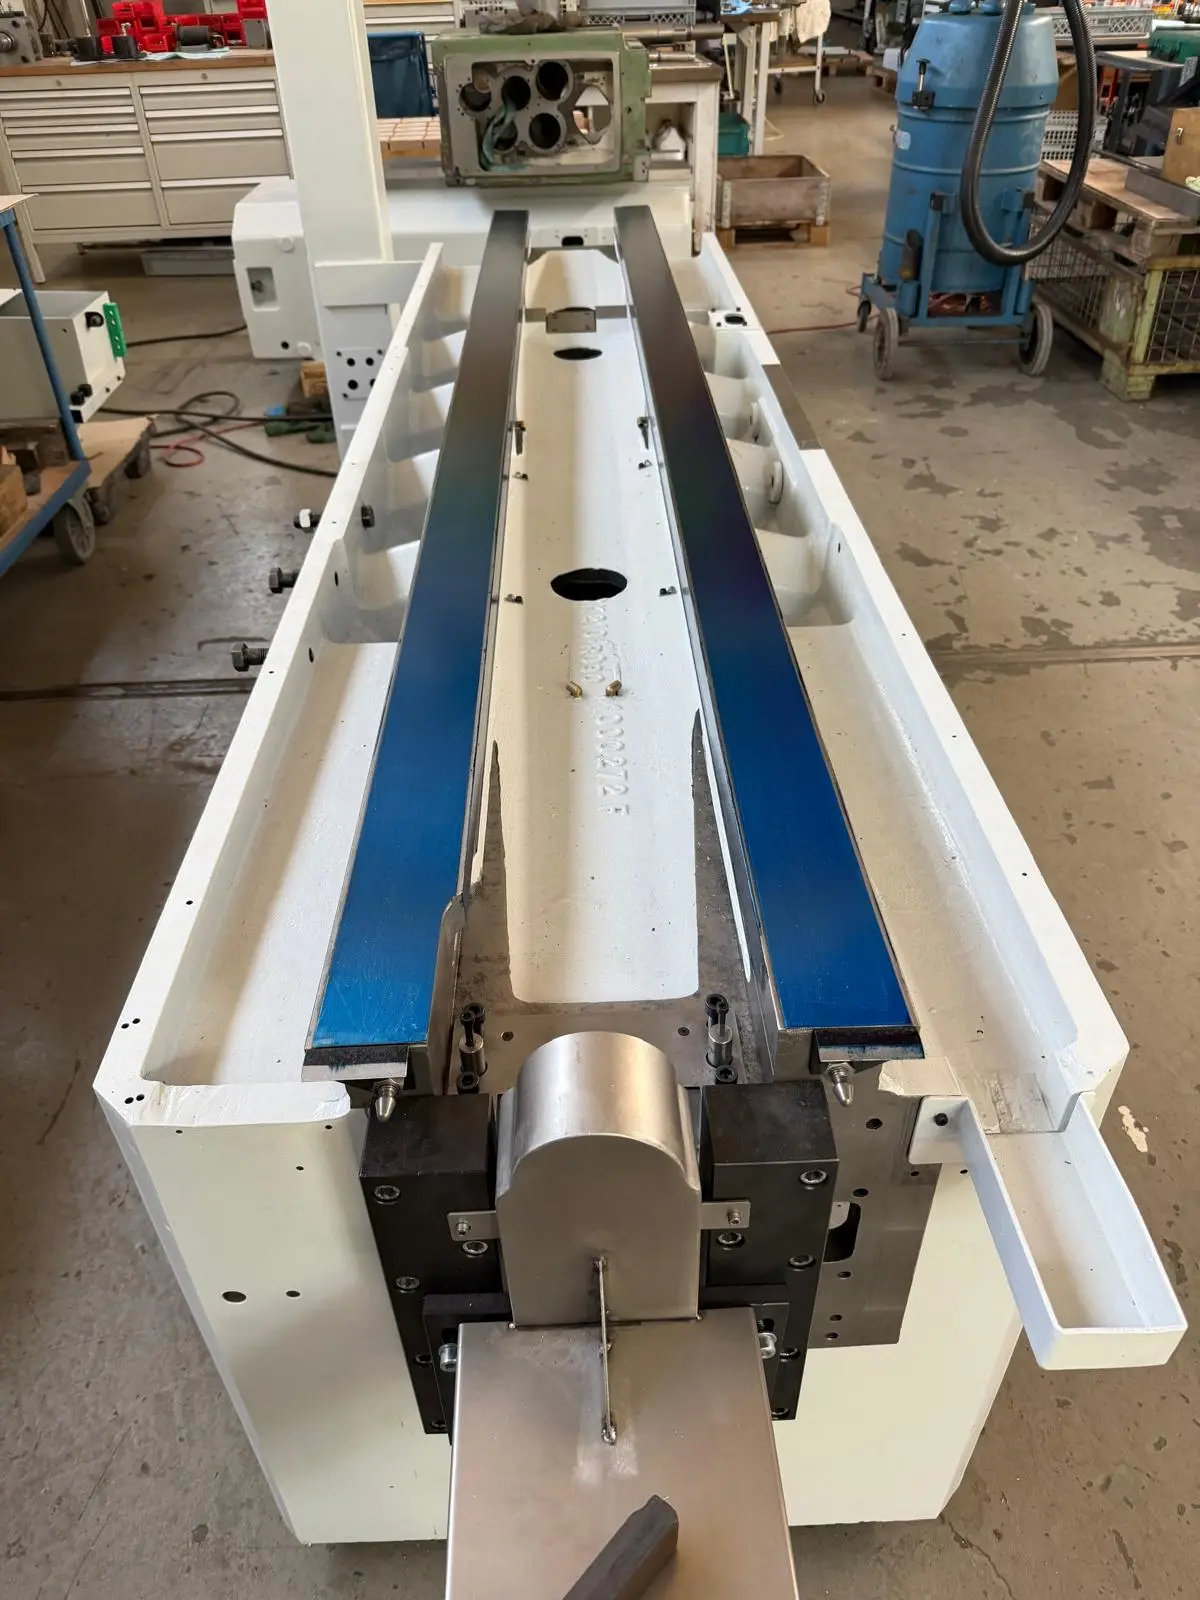
Makine yeniden kendi geometrisinde çalışana kadar elden geçirip yeniden ayarlıyorum.
Hizmet sayfasına: Tezgah revizyonuTaşındıktan ya da yeniden kurulduktan sonra makineyi tekrar teraziye ve geometrisine alıyorum.
Hizmet sayfasına: Makine terazileme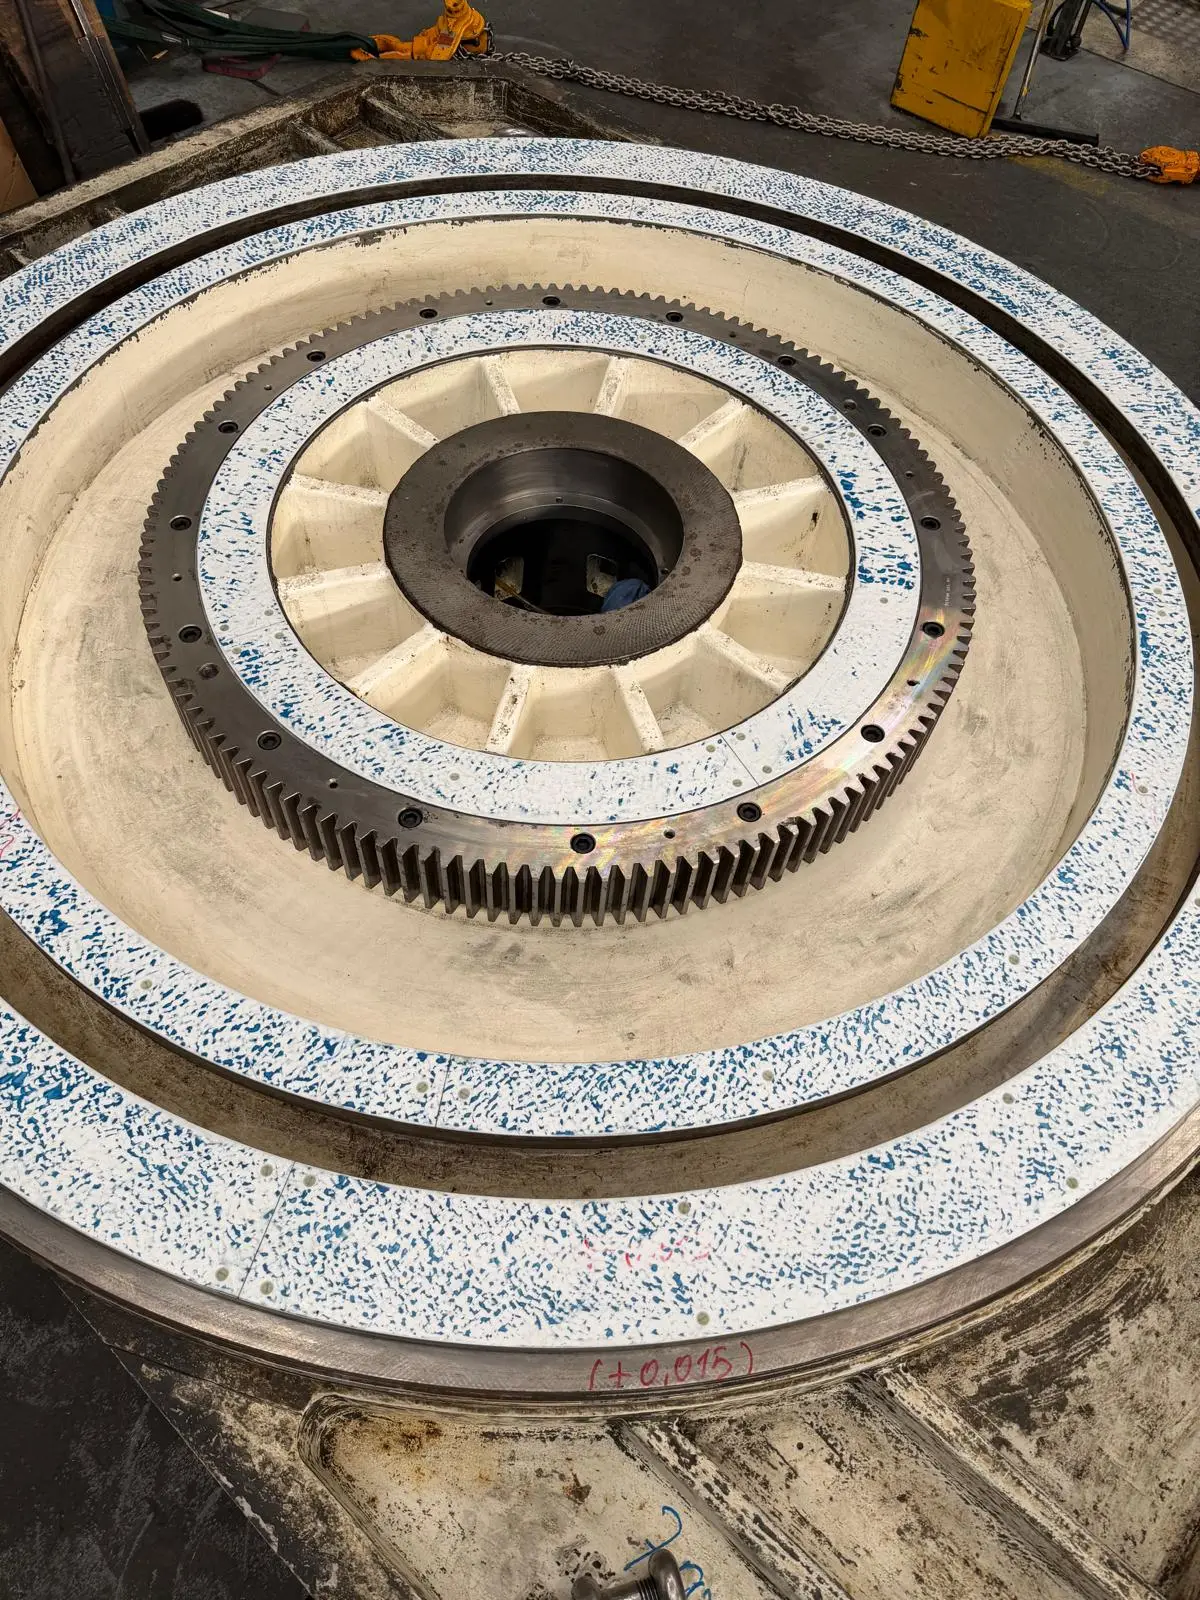
Karşı kızağa yeni kaplama gelir, ardından raspalanarak oturtulur.
Hizmet sayfasına: Kızak kaplaması yenileme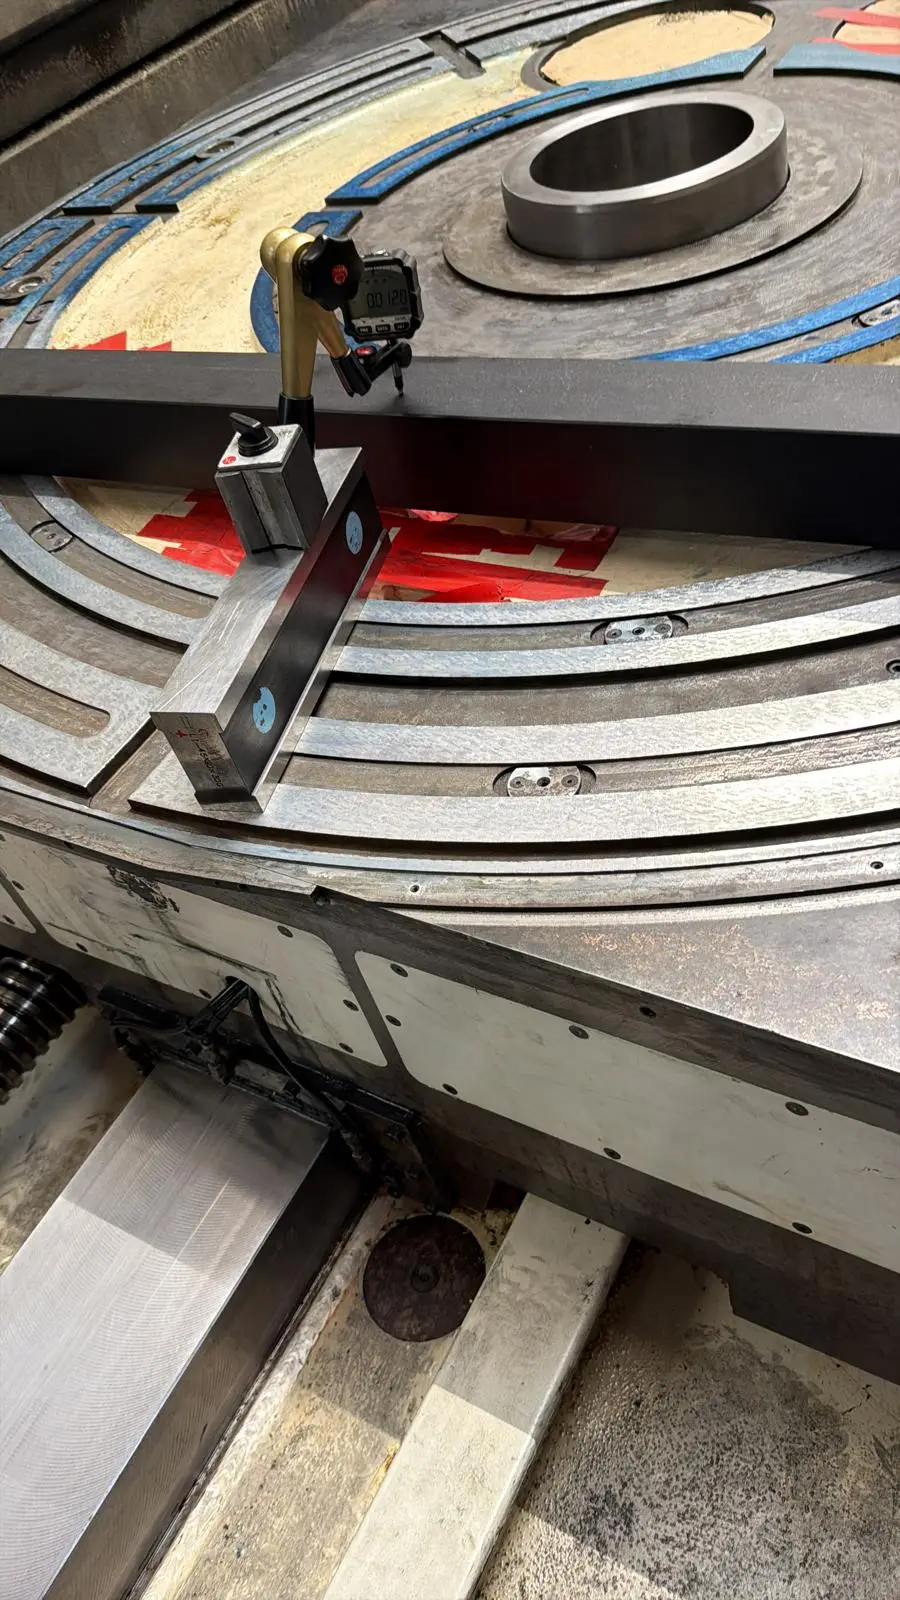
Ölçüm değerlerini alıp size teslim ediyorum. İşin iyi olup olmadığını yüzeye bakarak tahmin etmeniz gerekmez.
Hizmet sayfasına: Ölçüm raporuÖlçü aletleri
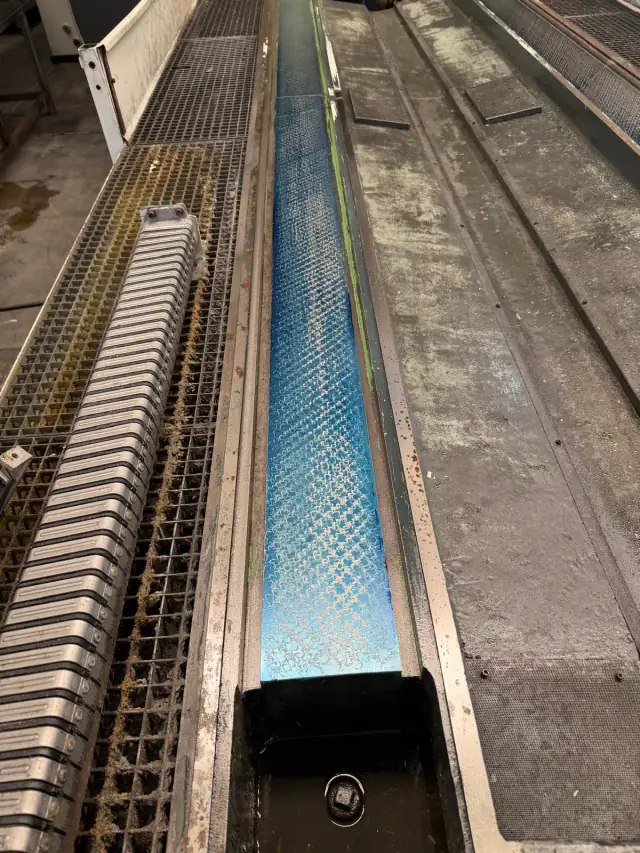
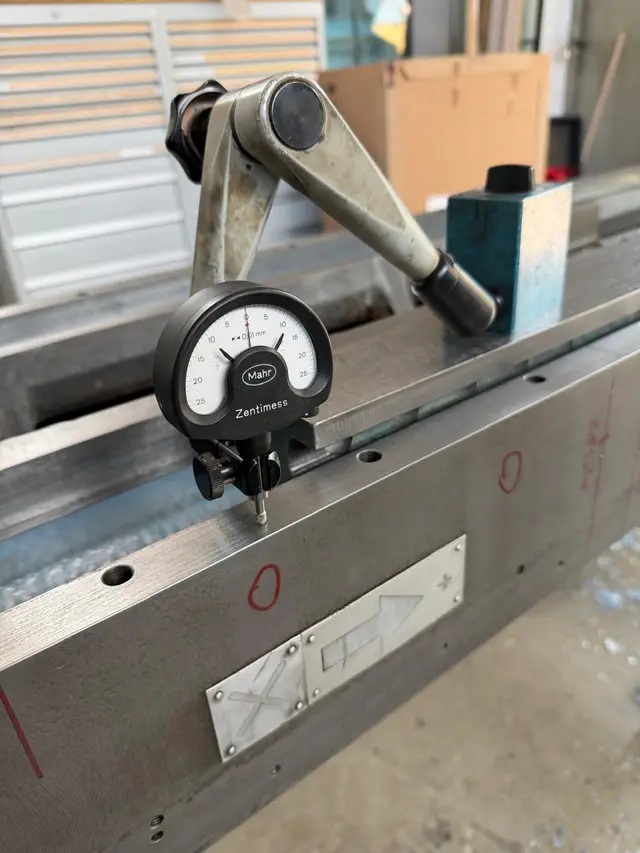
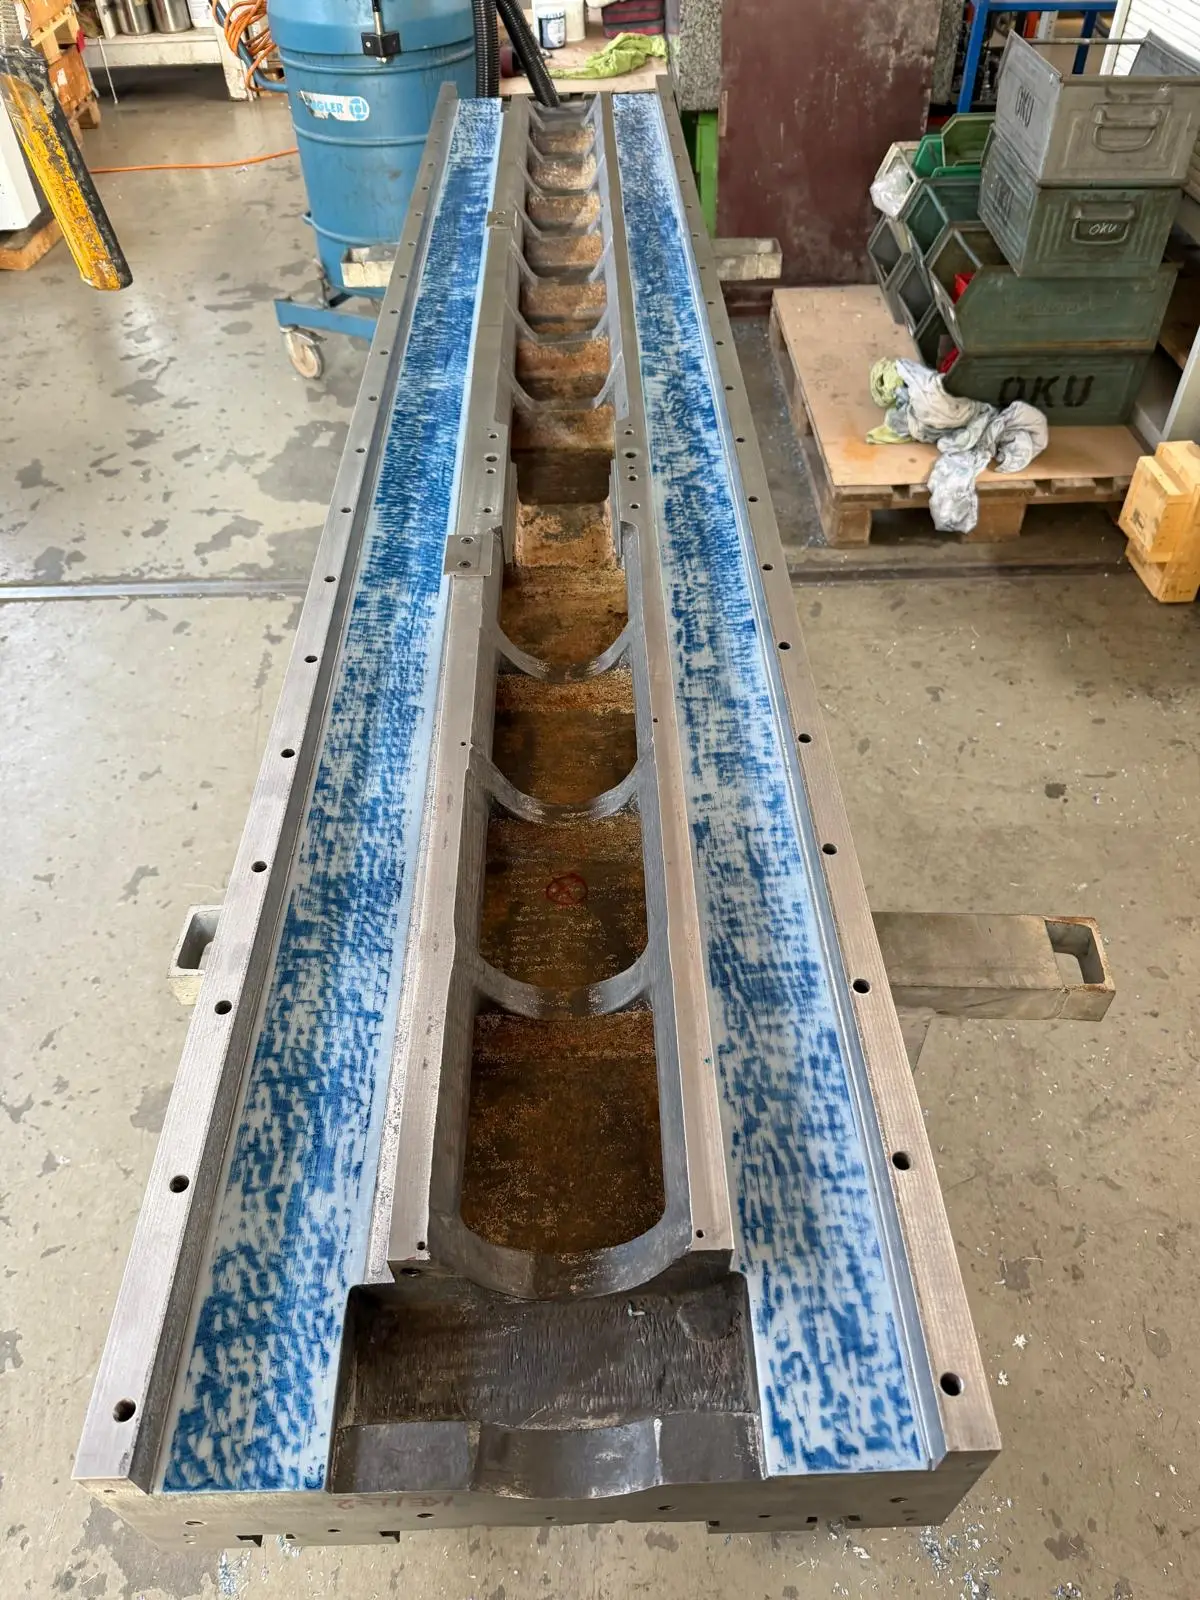
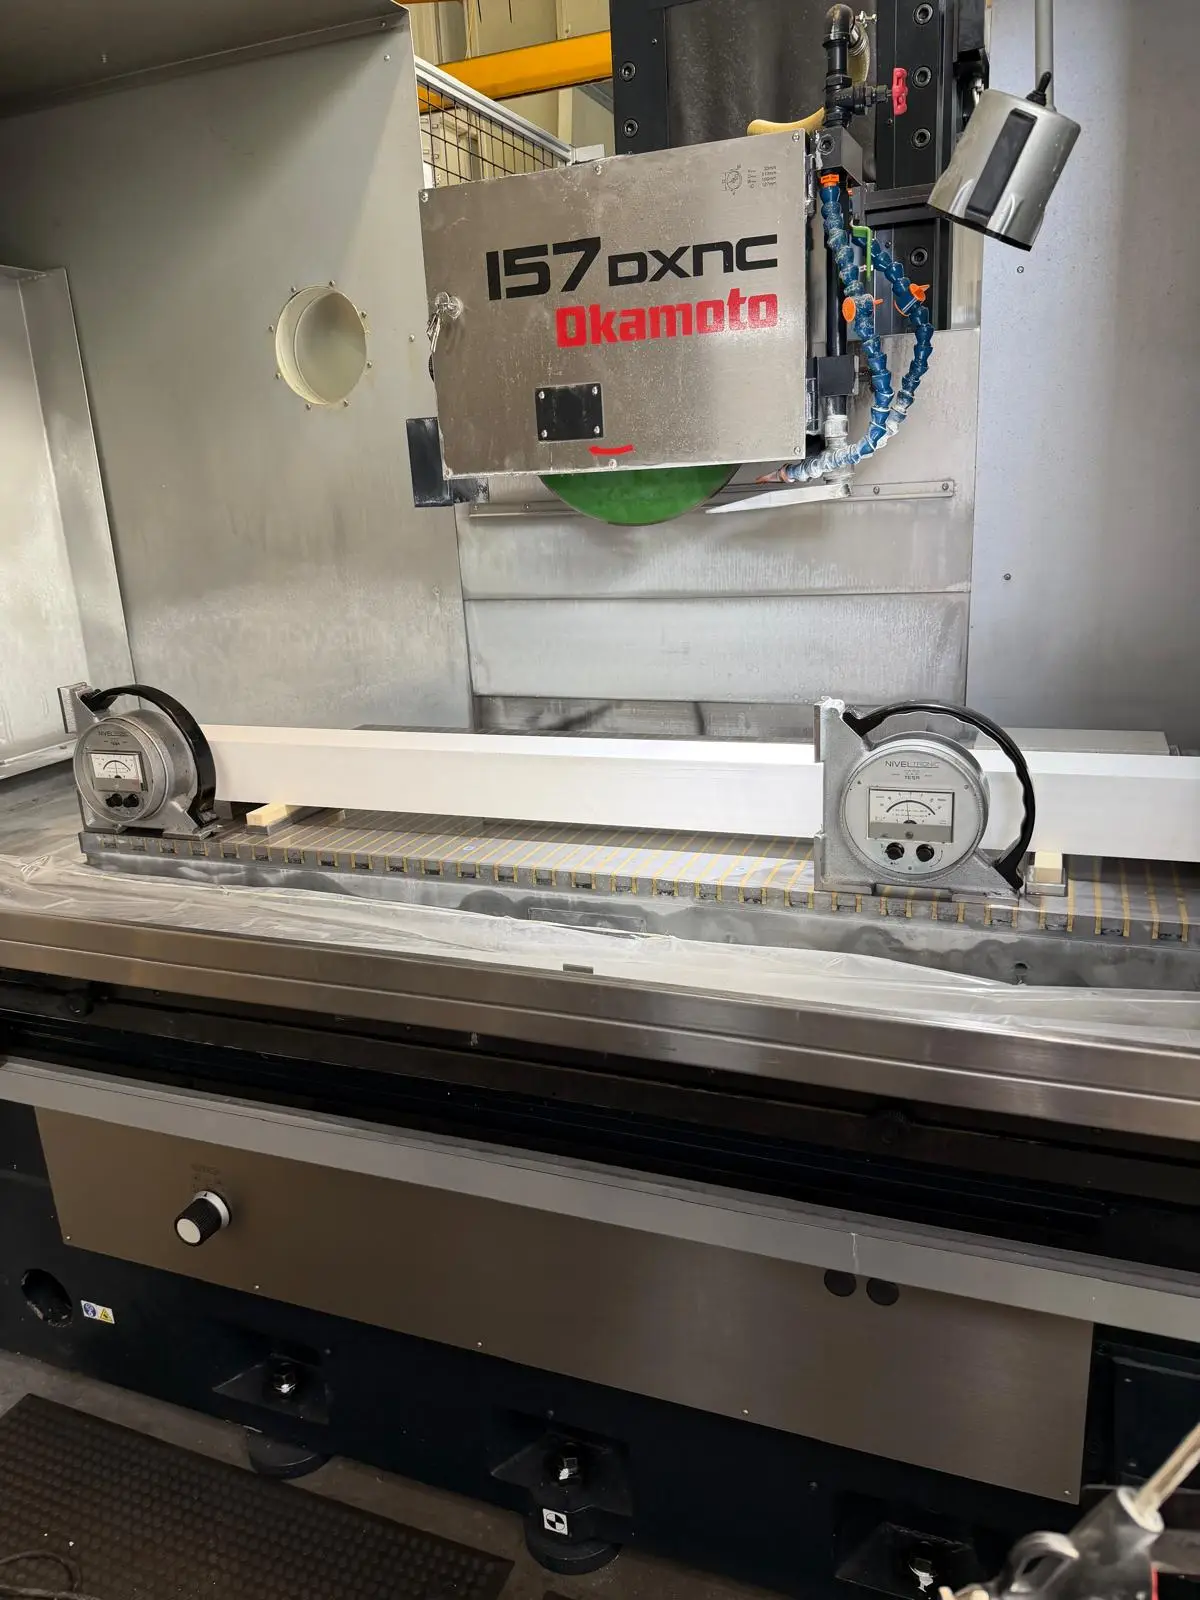
Her kızak boyayla alıştırılır, elektronik su terazisi ve komparatör saatiyle ölçülür; işten önce ve sonra. Asıl kontrol aracı temas noktalarıdır.
Ölçüm raporu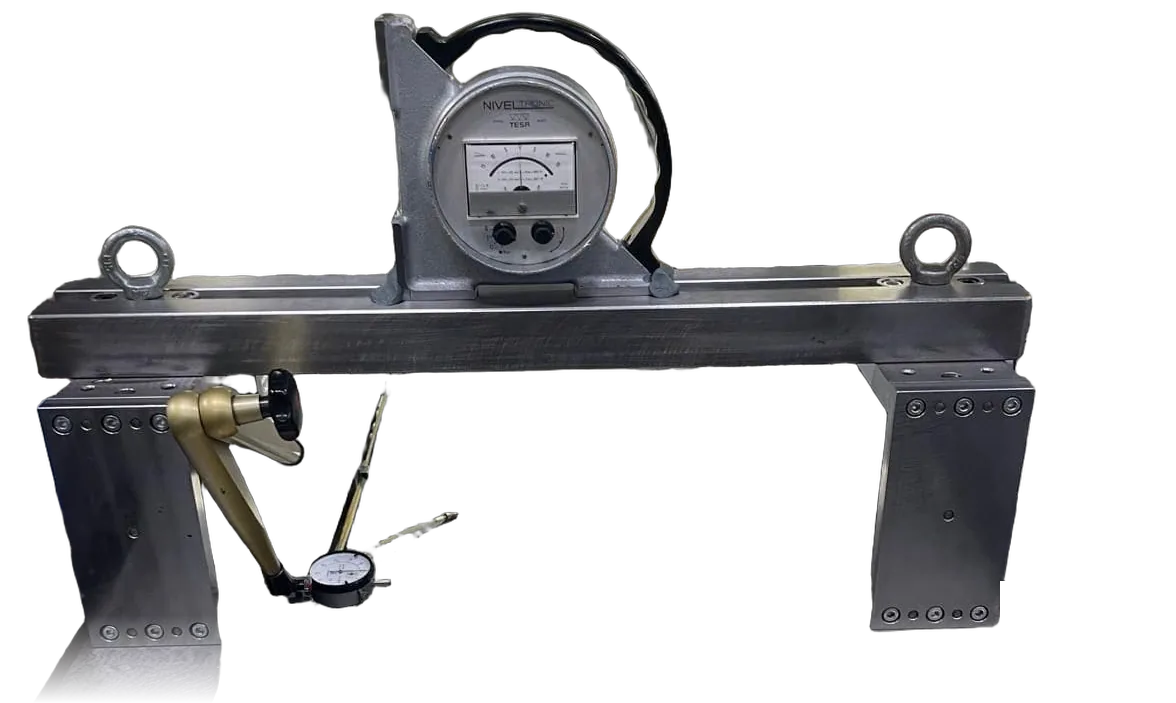
Referanslar
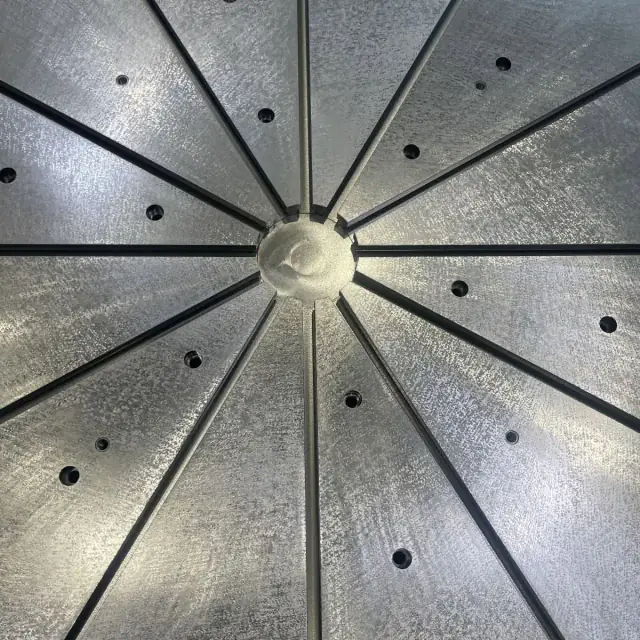
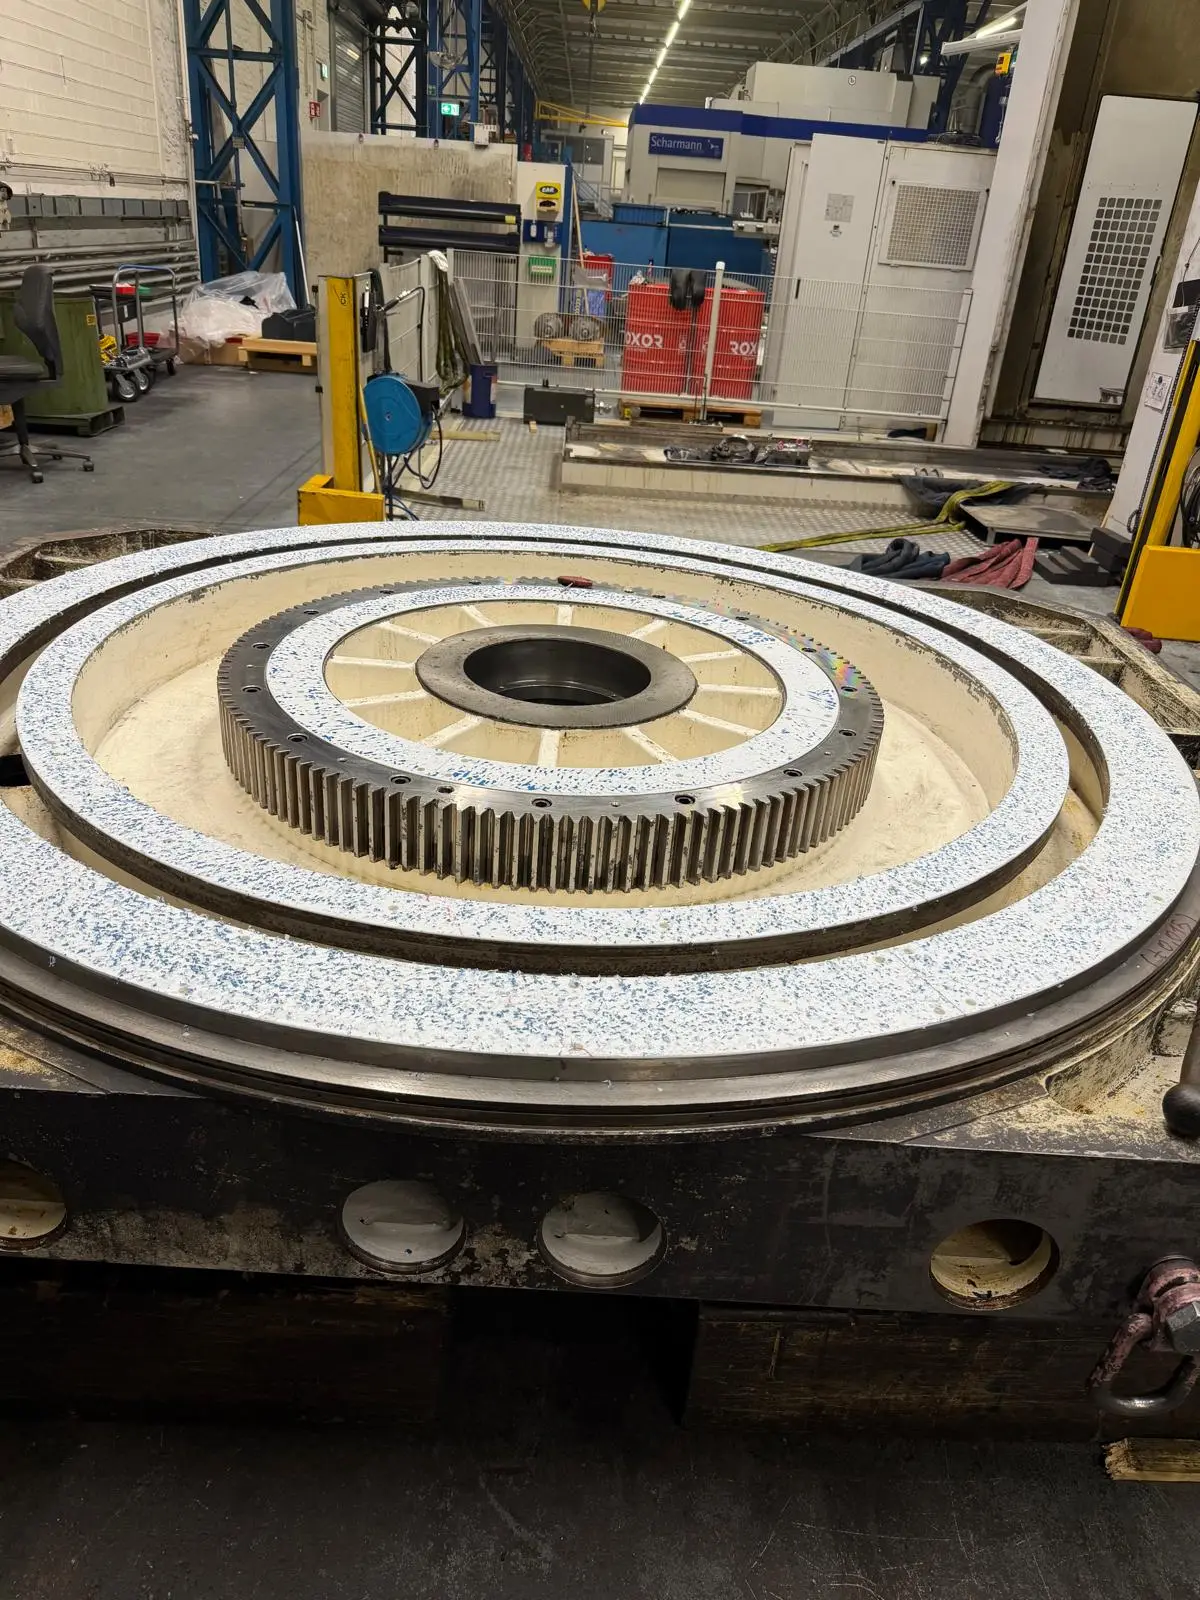
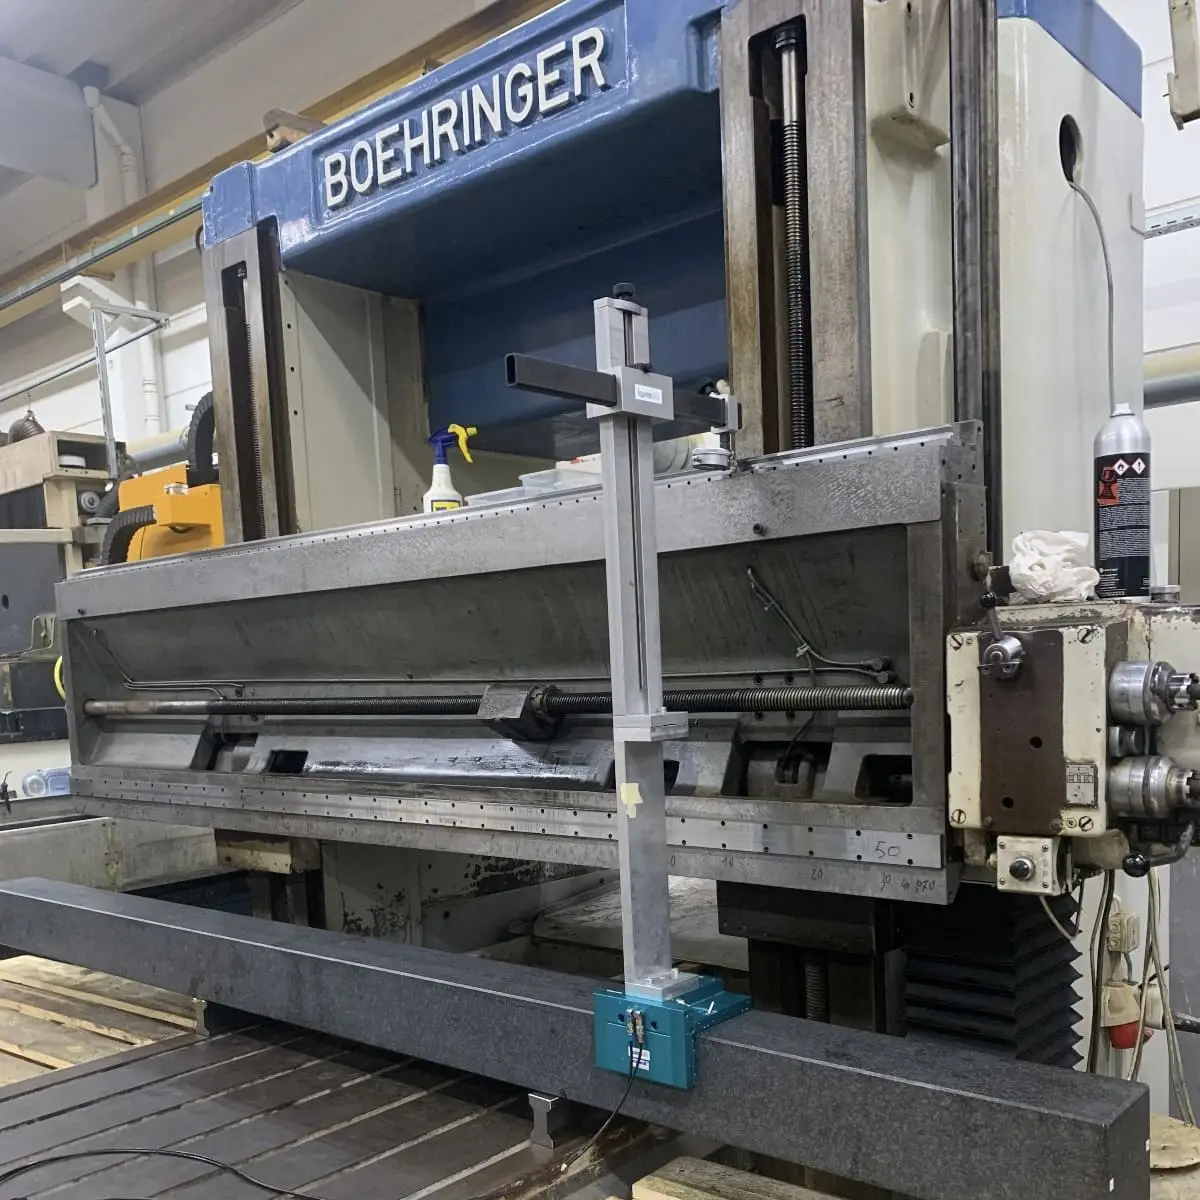
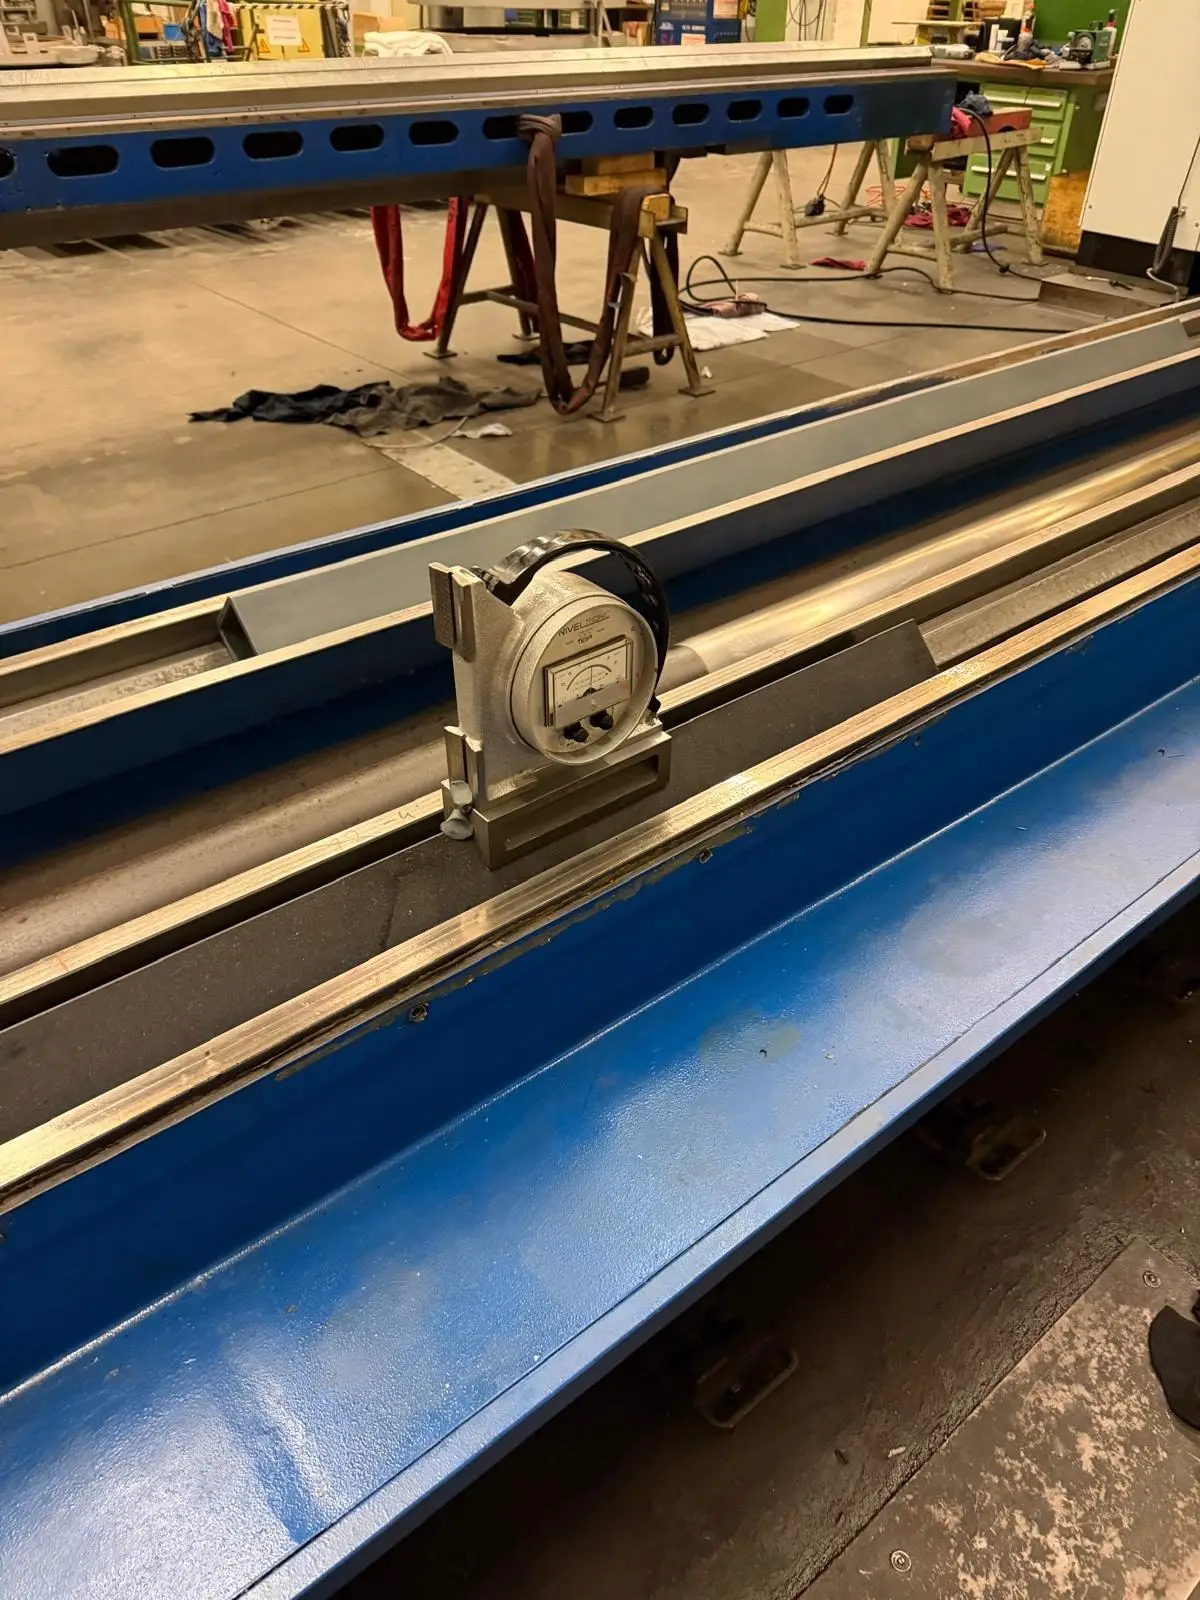
Tüm boy boyunca eşit dağılmış; gövdede de döner tablada da. Buradaki fotoğrafların hepsi iş sırasında çekildi, her birinde parça ve iş adımı yazılı.
İş akışı
Telefondan ölçüm raporuna üç adım. Makine bu sürede olduğu yerde kalır.
Video YouTube’da barındırılıyor. Tarayıcınız YouTube’a (Google) ancak videoyu başlattığınızda bağlanır. Bu sırada IP adresiniz aktarılır ve YouTube çerez yerleştirebilir. Ayrıntılar gizlilik politikasında
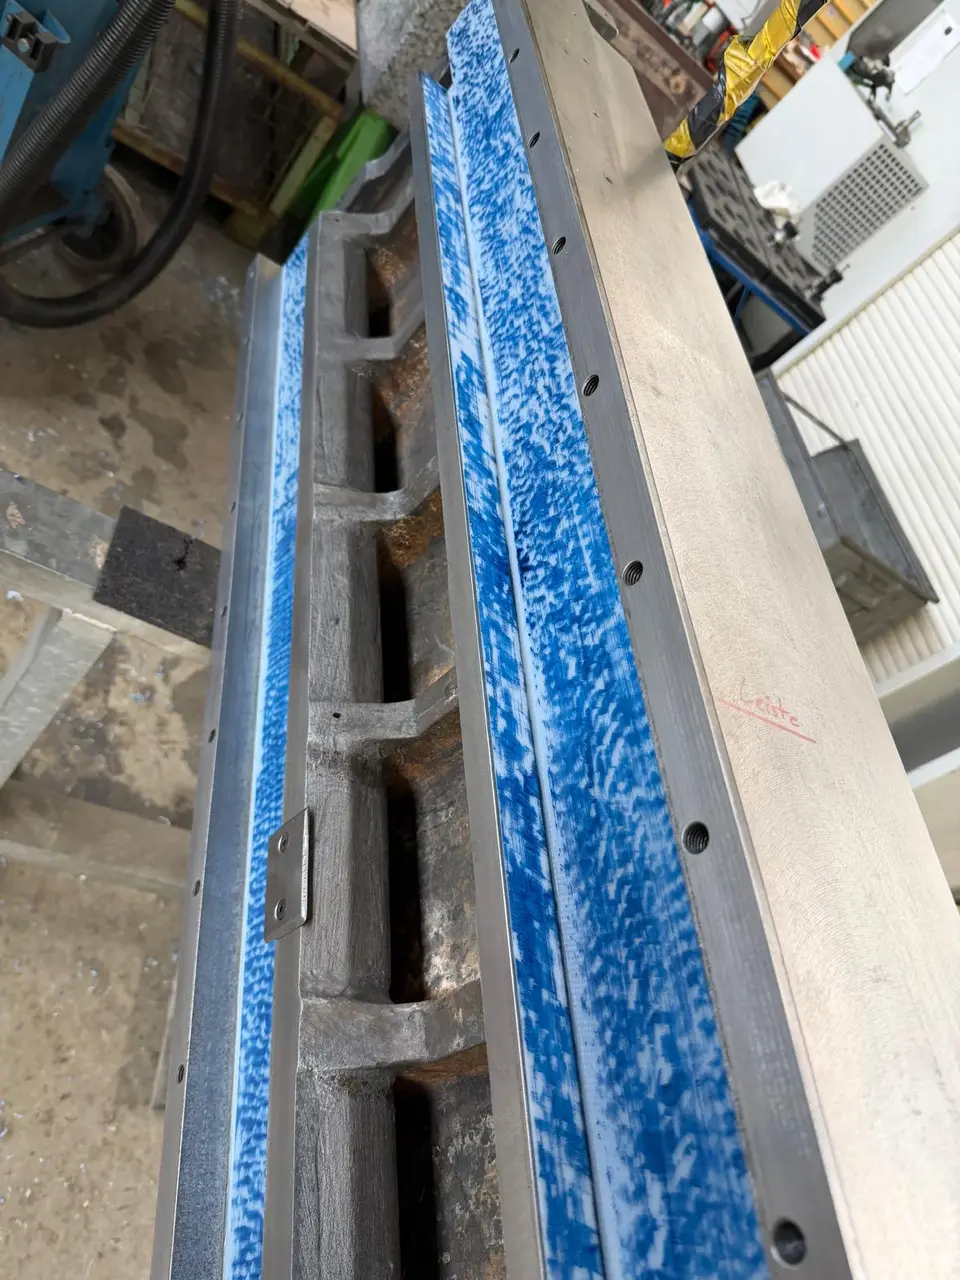
Kızaktaelle raspalama.
Süre:1 dk 55 sn
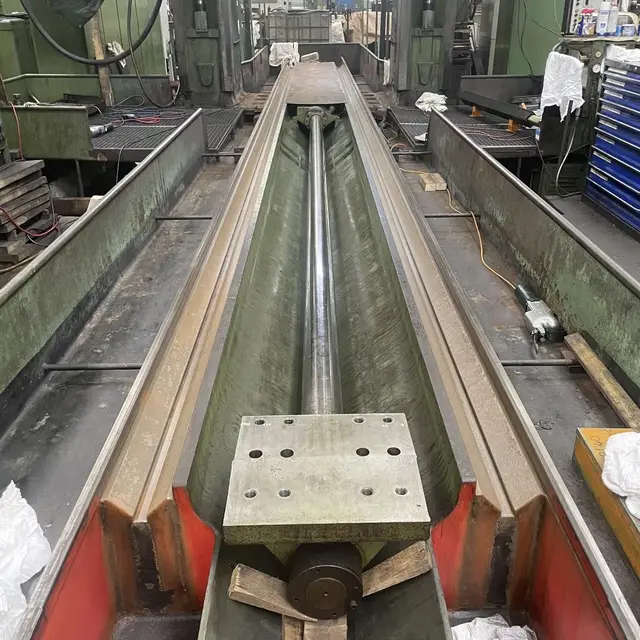
Bir telefon ya da e-posta yeter: hangi makine, ne gösteriyor, nerede duruyor.
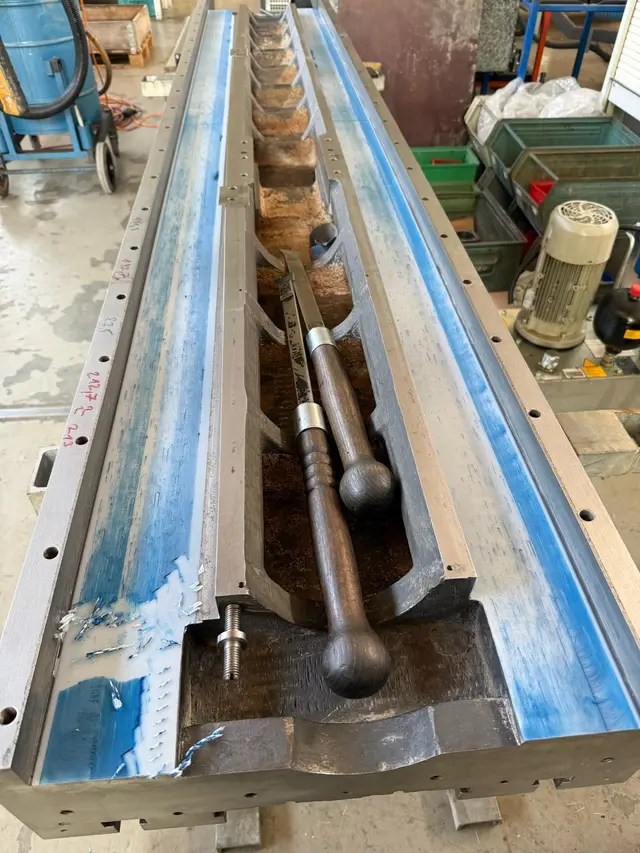
Kızak boyayla alıştırılıp ölçülür, ardından makinenin durduğu yerde raspalanır. Sökme ve taşıma olmaz.
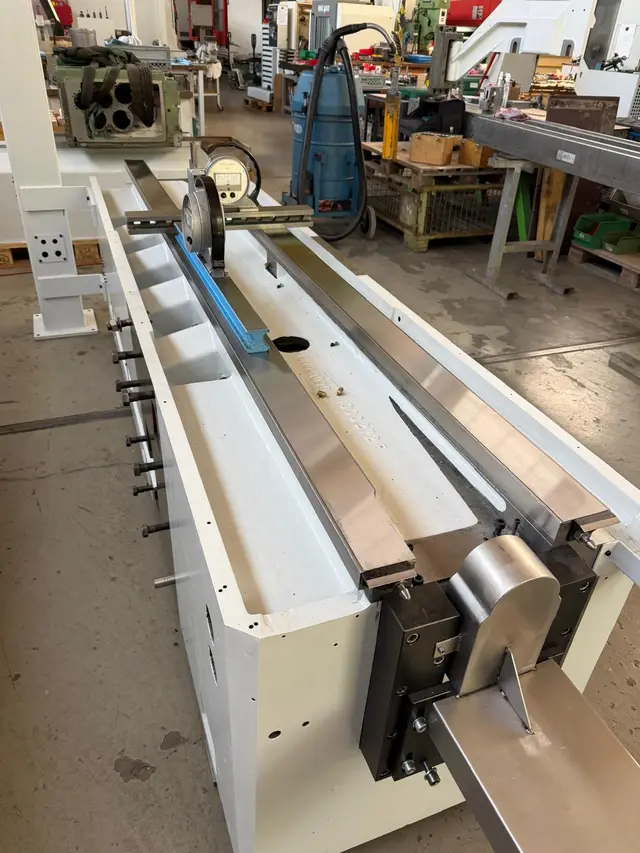
Aynı geometri bir kez daha ölçülür. Temas noktaları ve ölçüm değerleri, ölçüm raporu olarak size verilir.
Hakkımda
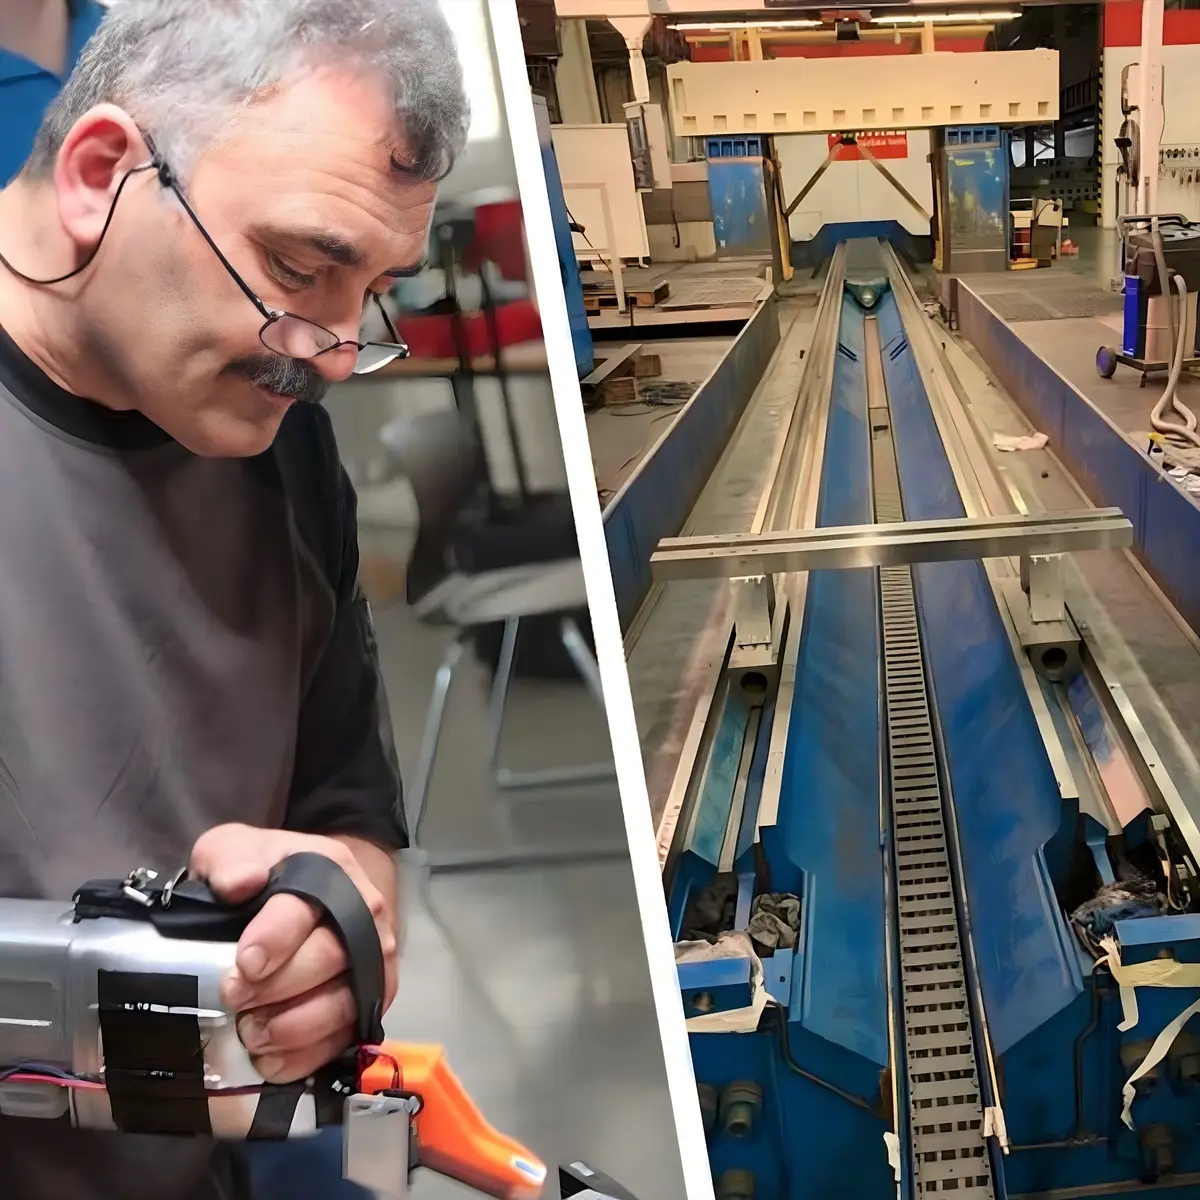
Kemal. Fotoğraftaki benim; makinenizin başında da aynen böyle dururum: elimde raspa, makine nerede duruyorsa orada.
Raspayı kurulu makinede yaparım. Sökme ve taşıma olmaz.
Temas noktaları, elektronik su terazisi ve komparatör saati. Değerler ölçüm raporu olarak size verilir.
Arayan, daha sonra makinenin başında duracak kişiyle konuşur.
Yurt dışı dahil size gelirim. Sökülmüş bir gövdeyi atölyede raspalarım.
Sık sorulan sorular
Genellikle aynı şeyler: makinenin sökülmesi gerekip gerekmediği ve sonunda elinizde ne kaldığı. Burada olmayan her şey bir telefonla netleşir.
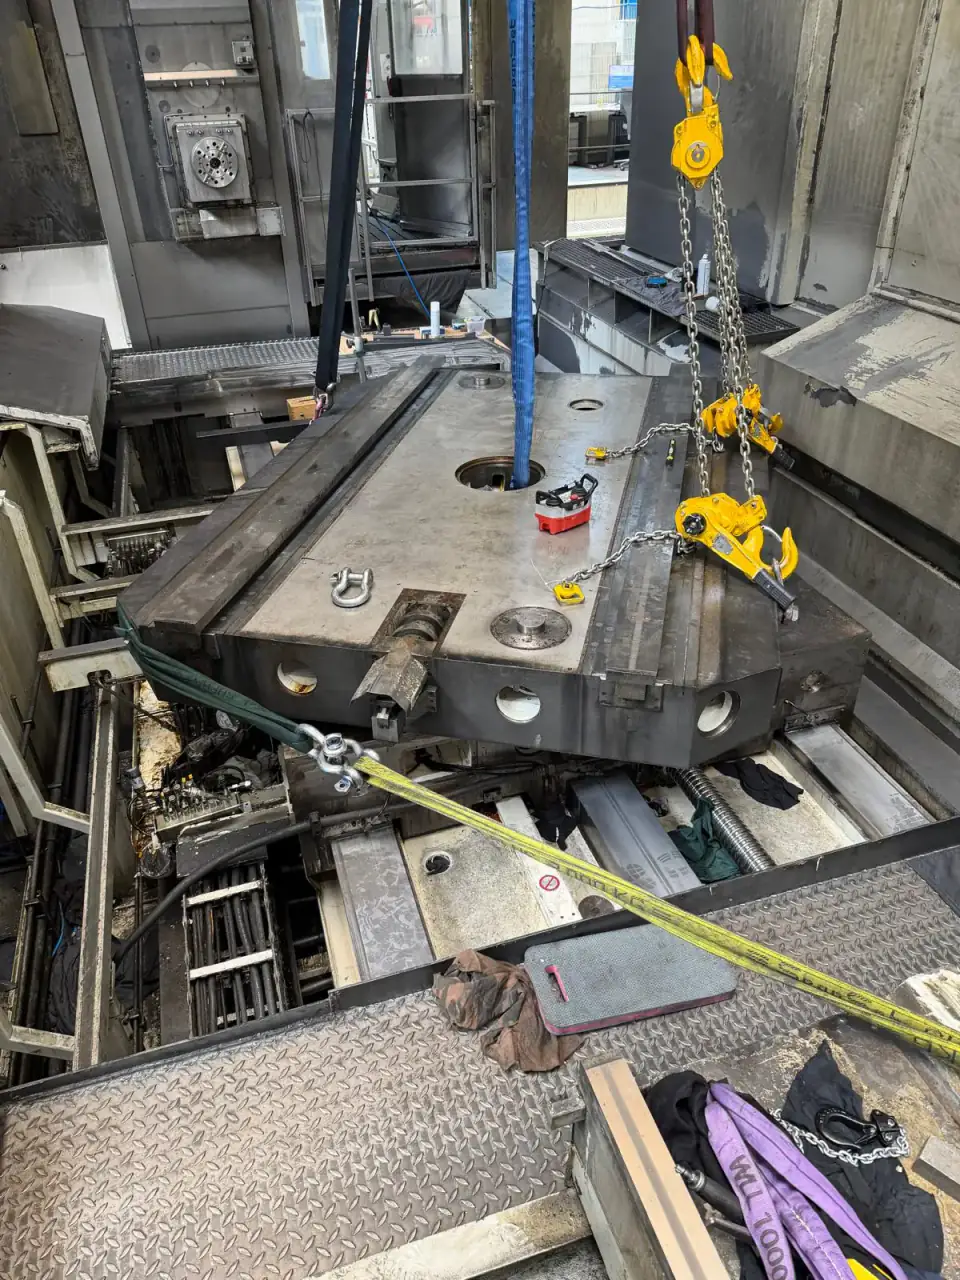
Hayır. Raspalama kurulu makinede yapılır, müşterinin tesisinde, dünyanın her yerinde. Sökme, taşıma ve sonrasında yeniden terazileme olmaz. Kızak, sonra çalışacağı yerde ölçülür ve raspalanır.
Taşlamak için gövdenin sökülüp bir taşlama tezgahına götürülmesi gerekir. Raspada gövde makinenin içinde kalır; sonra nasıl bağlı ve nasıl kurulu çalışacaksa öyle raspalanır. Temas noktaları bir fikstürde değil, bu makinede alınır.
Bu makineye bağlı: kızakların uzunluğuna, ne kadar aşındıklarına ve raspanın yanında başka ne yapılacağına. Güvenilir bir süreyi yerinde inceledikten sonra bildiriyorum. Makine kurulu olduğu yerde işlendiği için sökme ve taşıma gerekmez.
Her kızak boyayla alıştırılır, elektronik su terazisi ve komparatör saatiyle ölçülür; işten önce ve işten sonra. Temas noktaları ve ölçüm değerleri, ölçüm raporu olarak size verilir. Lazerle ölçüm yapmıyorum.
Bu, makineye ve makinenin ne üreteceğine bağlı. Hedef değer işten önce belirlenir, iş bitince ölçülür. Sonuç, teslimde size verilen ölçüm raporunda yer alır.
Satıh ve silindirik taşlama tezgahlarında, freze ve torna tezgahlarında. Gövdeler, arabalar ve döner tablalar üzerinde çalışıyorum; buna arabadaki kızak kaplaması ve makinenin temelden terazilenmesi de dahil. Retrofit yapmıyorum.
Evet. Önceden sökülmüş bir gövde, Mühlacker’deki atölyede sehpalar üzerinde ölçülür ve raspalanır. Ölçüm orada da kurulu makinedeki gibi yapılır.
Fiyat her makine için ayrı ayrı, görüşülerek belirlenir. Sabit bir fiyat listesi yok. Arayın, hangi makine olduğunu anlatın, fiyatı birlikte konuşalım.
İletişim